食品饮料厂废水介绍
面制品饮品厂在生孩子加工流程中会形成巨大的工业污废水 ,这种工业污废水 注意起缘于原材料洁净、精加工加工、设施洁净及办公楼食品卫生维护等方式。仍然生孩子加工生产技术的丰富多彩性,工业污废水 中内含多重有机肥料和硅化物废弃物物,如若不过合适的处里可以直接排放标准,将对学习环境引起嚴重导致。
食品饮料厂废水来源与成分
- 原料清洗:包括水果、蔬菜、谷物等原材料的清洗过程,产生的废水中含有泥土、沙粒及少量溶解性有机物。
- 加工制造:如榨汁、发酵、煮沸、冷却等工序中产生的废水含有高浓度的糖类、蛋白质、脂肪及其他生物降解性有机物。
- 设备清洗:用于清洁生产设备的水会携带残留的产品成分、清洁剂和其他杂质。
- 厂房卫生维护:日常清洁工作产生的废水可能包含洗涤剂、消毒剂等化学成分。
- 废水成分:
- 有机物:BOD(生化需氧量)和COD(化学需氧量)较高,主要由糖类、蛋白质、脂肪组成。
- 悬浮物:原材料残渣、细小颗粒等。
- 无机物:硝酸盐、磷酸盐、氯化物等。
- 其他污染物:微量重金属(如铅、镉)、洗涤剂残留等。
食品饮料厂废水处理案例分析
案例一:某大型果汁加工厂高效厌氧-好氧联合处理系统
- 客户背景:该果汁厂年生产能力达到数万吨级别,每日产生大量富含有机物的废水,面临的主要挑战是如何有效降低废水中极高的有机负荷,并确保出水水质达到严格的环保标准。
- 解决方案:
- 格栅+沉砂池:初步去除大块杂物和较重颗粒物。
- 调节池:均衡水质水量,为后续处理提供稳定条件。
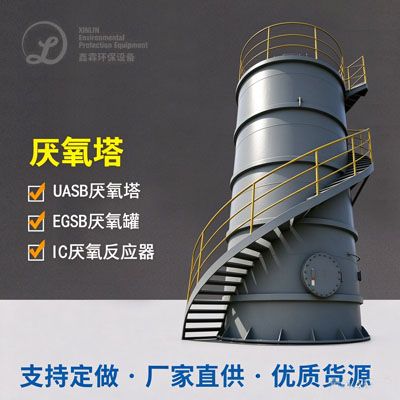
- UASB反应器(上流式厌氧污泥床):利用厌氧微生物分解大部分有机物,显著减少BOD/COD值,同时产生沼气作为能源回收使用。
- SBR(序批式活性污泥法):通过周期性的曝气和静置操作进一步降解剩余有机物,提高出水水质稳定性。
- 深度过滤与消毒:采用砂滤和紫外消毒技术确保最终出水质量符合甚至优于国家排放标准。
- 案例成效:
- 显著提高了废水处理效率,达到了预期的污染物削减目标。
- 出水水质稳定,完全符合当地的环保法规要求。
- 投资回报率良好,长期运行成本可控。
案例二:某中型乳制品企业MBR膜生物反应器应用实例
- 客户背景:这是一家专注于乳制品生产的中型企业,虽然规模不大但其废水含有较高的乳蛋白和脂肪含量,处理难度较大。此外,由于地处水资源紧张地区,需要考虑如何实现水资源的循环利用。
- 解决方案:
- 预处理阶段:设置了多级筛网和沉淀池,强化了对固体废物的分离效果。
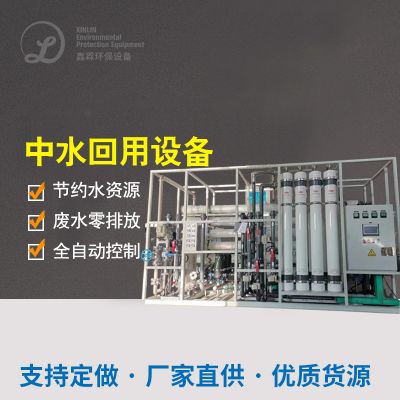
- MBR膜生物反应器:结合传统活性污泥法与超滤膜技术,既能高效去除有机污染物又能保证出水清澈透明,适合回用。
- 反渗透(RO)系统:对MBR出水进行深度净化,去除几乎所有的溶解性固体,使得部分处理后的水能够重新用于非饮用目的,如冷却塔补水或车间地面冲洗。
- 智能监控系统:实时监测各处理单元的工作状态,优化操作参数,提高整体系统的可靠性和灵活性。
- 案例成效:
- 实现了约30%的新鲜水替代率,显著减少了对外部水源的依赖。
- 废水排放量大幅降低,减轻了对当地水体的压力。
- 通过水资源循环利用,降低了企业的运营成本,并促进了鑫霖环保目标的实现。
这的两个经典案例展览了不一样方式调味品冷饮厂决定自个要求决定合适的的焦化废水操作营销策略的更有何意义。究竟是追求梦想提高效率的被废弃物去掉是不是全力于节能环保碳排放的个人目标,能够以选择某些的技艺和技巧来避免的问题,一起也为中小型企业所带来了市场经济整体和市场经济承担的责任上的三重金币。
请留意,及以上短信是通过通常的状态下的状态下的食品碳酸饮料碳酸饮料厂生活污污水处理计划书引入的样例,无法随便调用主要状态的客户的详情例。真实大型项目中的主要状态的状态应该会现所差异,必须要 按照其环境真实的状态修整设计制作计划书。

 扫一扫添加微信