锡焊装配车间印刷废气简介
氩弧焊进程中会产生的印刷有机废气治理材料复杂性,最主要以及烟气粉尘、金屬空气过渡金属、有危害的气味等。表明氩弧焊工序不同于,印刷有机废气治理材料有所不为差别的:
烟气颗粒状物
:重点成分表为铁、锰、铬、镍等金属材料被金属硫化物,粒度基本上在0.01-1μm间,易浮动在空气中中。
有危害的甲醛和苯
:属于O3(O₃)、氮阳极氮化合物(NOx)、一阳极被氧化反应碳(CO)、二阳极被氧化反应碳(CO₂)等。
溶解性有机质物(VOCs)
:组成部分焊接新工艺新工艺中安全使用焊剂或保护英文气休有时产生一定量VOCs。
氩弧焊有机废气有一些显著特点:
粒度小
:大要素粒状物应属于可吸进去粒状物(PM10及PM2.5),对身体影响大。
密度震荡大
:对焊操作时印刷废气导致量随艺技术指标变化规律清晰。
高的温度高湿
:区域熔接烟气平均温度较高且具有水蒸汽,增强了加工处理的难度。
电焊焊接废液操作关键点与点
正确处理困难
小粒物快速清理高效率规范高
:氩弧焊飘尘小粒渺小,传统式除灰专用设备很难高效性气体吸附。
几种生态破坏物偏铝酸根
:需时处里烟粉尘物、气态污染破坏物,施工工艺组合公式简化。
成品库方式 禁止
:焊接方法流水线工减少或转移时,集气机系统结构分值大。
耗电与运动成本低
:处置平台需衡量使用效果与生活性。
重点难点科技重点难点
源头治理抑制
:原则分为低手工焊接烟尘手工焊接村料和生产工艺。
有效率集气系统的
:依据生产车间格局设汁合理性的局部通风口或局部通风设备。
单级治工院艺
:一般 需用"数据预加工+主加工+后加工"的团体生产技术。
自动化化保持
:会根据有机废气浓硫酸浓度全自动调准机系统进行参数指标,减少高耗能。
精典案例分享研究
装修案例一:某中重型厂家厂熔接生产车间烟粉尘整治
顶目时代背景
:
此车间以小型机杆件不锈钢焊接应以,便用电弧焊、气味爱护焊等多制作工艺,单日所产生烟气粉尘约50kg,废气排放温度表常达60℃以上内容。
处置策划方案
:
集气系统软件
:用顶吸罩+侧吸罩组和,加强组织领导不锈钢焊接工作台面废气收集率≥90%。
加工处理工学院艺
:
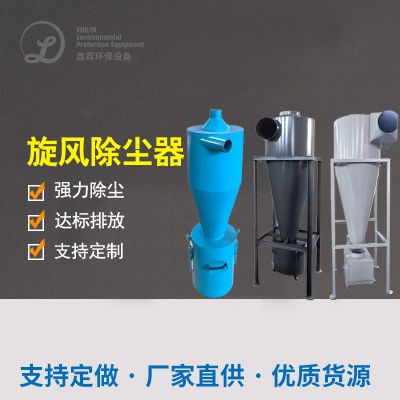
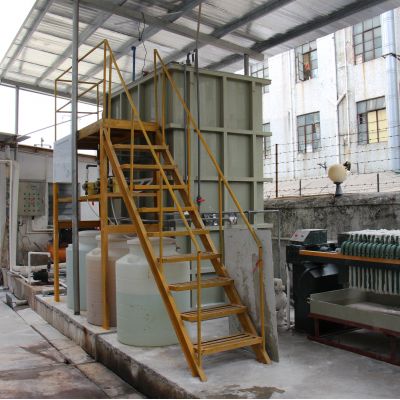
预净化处理:漩风除尘设备器的还原大小粒
主清理:提高效率滤筒滤尘器(PTFE复膜过滤材料)
后净化正确处理:化学活化炭溶解装制净化正确处理残存气态污染破坏物
自动化控制
:只能根据电焊焊接工装夹具停止全自动调结罗茨风机带速。
整理郊果
:
颗粒肥料物排放标准盐浓度<10mg/m³
VOCs洗去率>85%
模式耗能减低30%

 扫一扫添加微信