医药化工行业有机废气处理案例|医药化工行业有机废气处理方法
废液特点
:
最主要破坏物:甲醇、乙酸乙酯、氢氧化钠、混炼氢等
废气量:12,000m³/h
氨水浓度:酒精300-800mg/m³,H2S 50-200mg/m³
温度湿度>90%
室温:30-35℃
工作生产工艺
:
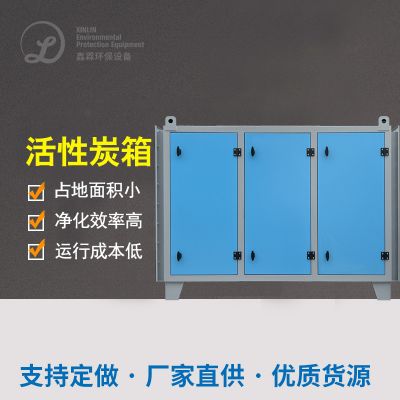
按照"动物滴滤塔+吸出性炭吸出"组和工艺设计:
生物学解决时候
:
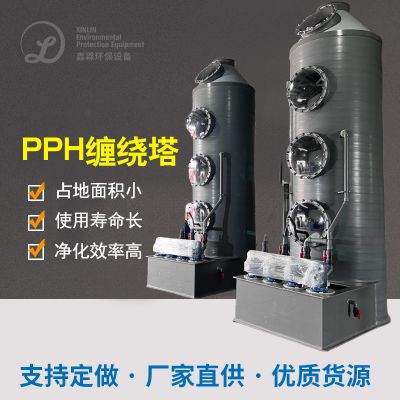
适用符合枯草芽孢杆菌养成的海洋生物滴滤塔
塔上自动填充特殊性设定的塑环塑料填料
的控制pH值在6.5-7.5,滞留时45秒
层次处里时间段
:
经海洋生物治理 后的尾气进到渗透性炭树脂吸附罐
通过疏水性聚氨酯亲水性炭对于高湿经济条件
制定五套溶解罐交叉采用
加工处理治疗效果
:
非二氧化氮总烃清理率>92%
H2S出掉率>98%
进口异味氧浓度<500(微量纲)
程序运行成本低仅0.8元/m³废气排放
投资项目突出点
:
很好解决了高温度湿度情况下生物工程膜易掉了技术难题
开发设计了耐硫的特点的专业菌株
吸附性炭变更期廷长至6-15个月
餐饮行业处理方案范文汇报
制药化工厂市场生产烟粉尘外理需使用"类别回收利用、分质外理、稳定要求"要求。依照几年水利实践经验,个人建议采用低于技术设备行车路线:
高质量浓度烟气
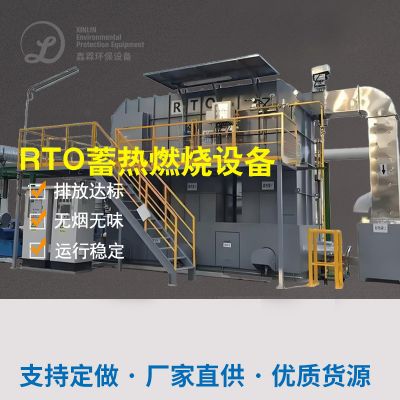
:合理来考虑冷却收集处理+蓄热一氧化碳燃烧组合成鑫霖环保,收集处理有商业价值溶液。
低浓硫酸浓度大量工业废气
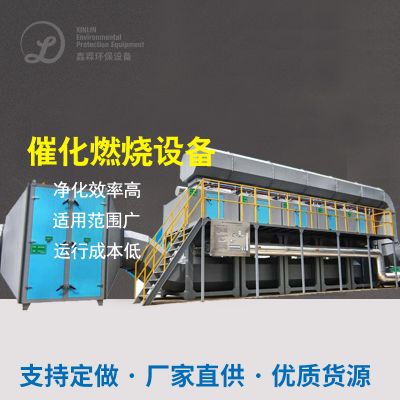
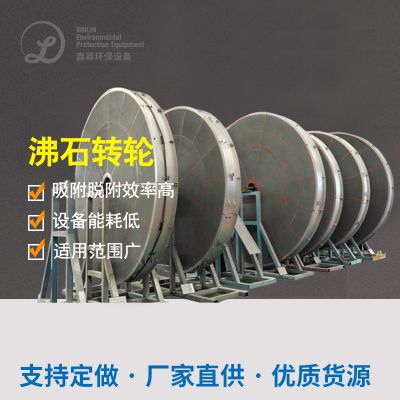
:利用沸石转轮/亲水性炭吸咐浓缩提炼后运用离子液体然烧。
含硫/氯有机废气治理
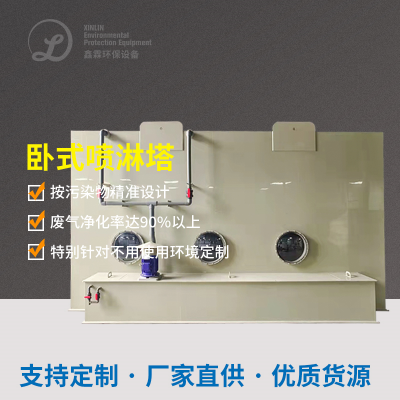
:务必设立预整理洗涤剂塔,以防止系统腐蚀不锈钢和离子液体剂中毒了。
高湿的废气
:选生物学法或特殊性疏水的材料物理吸附剂。
未来的转型转型趋势分析将集结在:
聪慧化运营装置
:整合线监测网、大数值数据分析和预计性运维
绿节能减排工艺
:如光催化剂反应、低温制冷的效果等化合物体等低耗电技術的优化调整用途
产品化根据
:搭建高效率的的有机溶剂回收利用的工艺,实现了"治理"与"提质增效"结合实际
国药化工厂各个企业应结合在一起自出产特征 ,首选条件合适、可靠未达标的废水整冶情况报告,也侧重全的流程处理,从原头可以减少有机物萃取剂的实用和减排,就能确实完成氛围

 扫一扫添加微信