某车悬架厂焊接工艺生产加工废气网络化环境治理该项目
工作背景图案
,但因办公工位分布、净化处理器风口尺寸小(<2000m/h),引发厂房烟气氧浓度多达15mg/m(远超《工作的环境不好情况职位角色排斥标准值》GBZ 2.1-2019的4mg/m),工人们常期爆漏于锰、铬等高价属烟气中,职位角色身体健康安全隐患优秀。202两年,企业主加载“低效式电焊烟气管治”工作。
废气排放特殊性概述
手工焊结焊结烟尘是手工焊结全过程中黑色金属受热蒸发器后冷凝剂型成的气溶胶,基本点优点:
营养成分缜密:含Fe₃O₄(铁锈)、MnO₂(焊材合金钢)、Cr₂O₃(不锈钢材质焊材)、SiO₂(药皮)等,颗粒直径小(0.1-1μm,占80%超过);
技术指标共同点:总功率1万m³/h,氨水浓度~15mg/m³,室温~25℃,释放出来点分散式(20个钳台,安全距离5-10m);
整治问题:粒级小难捕杀、流水线工分离难持续、天价属破坏需严谨操控。
外理加工制作工艺 设计制作
选用“发祥地通风+一起征集+更高效进行吸附”计划方案,目标是凭借“优质收集+高精确度进行吸附”改善分散型功位的焊接烟尘毛病:
工作台面收藏系統:
每一位氩弧焊工装夹具设侧吸式集气罩(寸尺500mm×500mm,距焊点30cm),气体吸附率>95%;
领班道适用电镀锌锥型落水管(直径不低于400mm,风力15m/s),解决吸灰;
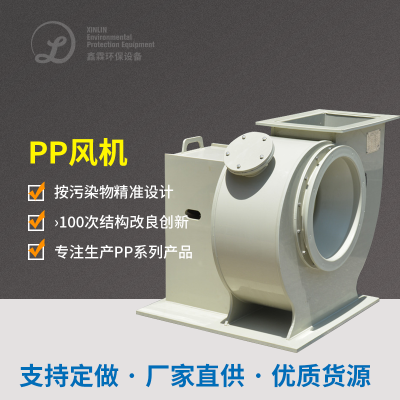
压缩机运用超高压离心法压缩机(功率3万m³/h,压力3500Pa),确认每次管道功率竖直。
焊接烟尘处理系统化:
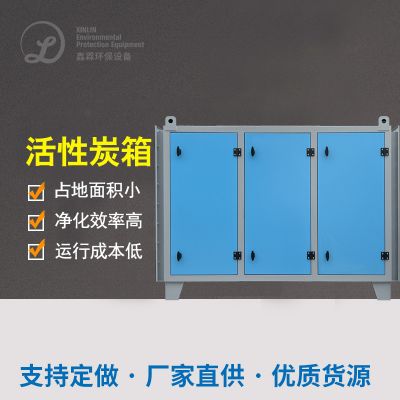
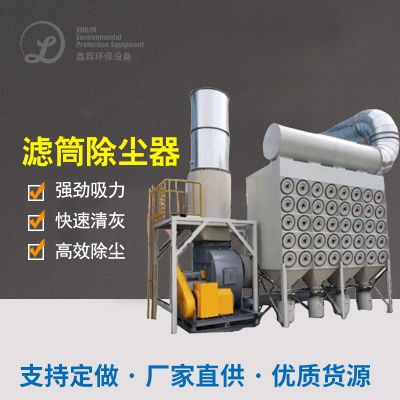
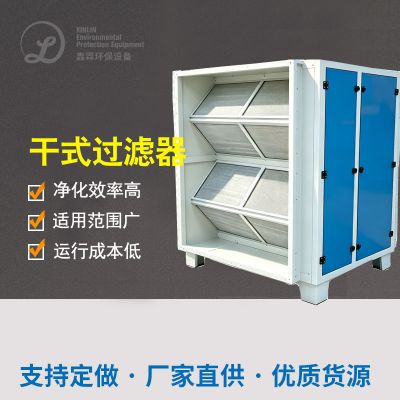
副经理道是接入滤筒滤尘器(类型L-500,脱水空间500m²),用PTFE塑膜滤筒(脱水gps精度0.3μm,错误率>99.9%);
清灰手段为激光脉冲喷吹(工作压力0.6MPa,定期10半小时/次),避开滤筒堵死;
净化系统后气味经排气口筒(较高15m)排放标准,氧化还原电位<1mg/m³。
核心机器设备与指标
集气罩:应用柔软性吸气臂,可360°自动旋转,覆盖率焊点时间范围;
滤筒除尘系统器:空压三滤数200个,过虑风量1.2m/min,阻碍<1000Pa;
操纵系統:PLC+调频器,可根据熔接办公工位电脑开机需求量上下调整轴流风扇概率,变压器空载时排风量减至50%,绿色建筑30%。
启动感觉与高效益
新职业稳定改进:产线焊接烟尘渗透压从15mg/m³降下来0.8mg/m³,最低各国规定,技术工血锰、血铬指数还原很正常;
研发使用率不断提升:视角清楚,电焊优秀率率从95%调至98%,月增产增收能500套;
直接费节俭:走动式治理器年定期检查费八万元,汇集系统性仅需20万元(滤筒壽命1多个月大,原走动式滤清器3个月大);
正规性:采用的职业卫生监督考核,得到 “安全性生产加工标准化行业”头衔。

 扫一扫添加微信